19年打造工作服定做知名品牌
企业工作服定制设计、生产厂家
全国服务热线:
4006683365
企业工作服定制设计、生产厂家
4006683365

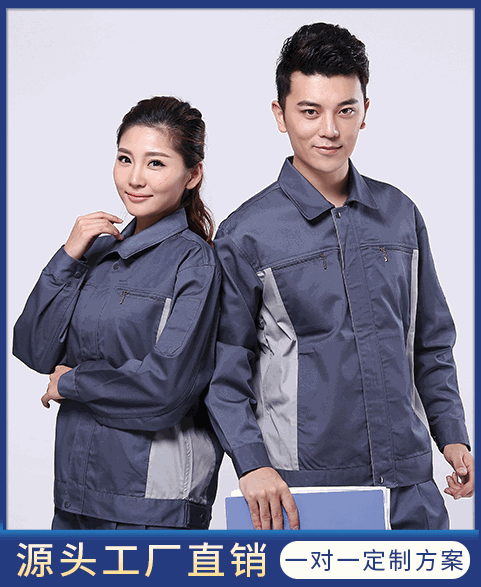
力迅螺杆这批春秋工作服,选的是灰色系的双层加固夹克:主色灰,肘部和前襟做双布加固,袖口收紧,左胸平绣单位标识,右胸留了一个可换工号位。螺杆车间的主要对手不是风也不是雨,是切削油、铁屑和磨床的粉尘,工作服要解决的是耐油、耐磨和"不被转动件挂住"这三件事。
| 客户行业 | 机械加工制造 |
| 主要岗位 | 车工、铣工、磨工、热处理、装配、质检 |
| 选定款式 | 灰色春秋工作服 AC2207-1 |
| 面料 | 涤棉混纺,克重约 260g/㎡,紧密组织结构 |
| 颜色 | 中灰,肘部与前襟同色加固 |
| 定制方式 | 左胸平绣标识,右胸可换工号位 |
| 交付周期 | 约三周 |
螺杆加工是典型的离散制造,一件产品要走车、铣、磨、热处理、装配好几道工序。车工位上切削油喷溅最厉害,前襟、袖口和小臂内侧最先变黑;铣工位铁屑飞得远,落在工作服上会挂住纤维;磨工位的粉尘细,钻进布料里不容易洗出来。
热处理车间是另一种情况,环境温度高,工人穿不住厚工作服,但又要防轻微的烫伤和油污。装配和质检相对干净,主要是手上带油,会在衣摆和口袋边缘留下手印。
这些差异最后落在三个设计点上:面料要密,减少铁屑和粉尘钻进纱线间隙;颜色要能容纳油污的深浅变化,不能一沾油就显出一块;袖口和下摆必须收得住,车床和钻床附近任何松散的部分都是隐患。这三点定下来,款式的大方向就定了这批工作服。

选灰色而不是藏青,是被前几批的使用情况推着改的。藏青看起来耐脏,实际上机油落在上面会形成一块深色的油斑,干了之后边缘发亮,比底色更显眼;中灰的明度介于深浅之间,油污渗进去之后是整体变深,不会形成明显斑点。
灰的另一个好处是安全。车间里的设备大多是深绿色或深灰色,工人穿深色工作服站在设备旁边,轮廓容易糊在一起;中灰在车间的顶灯下明度更高,进出的叉车和行车操作员更容易看到人。
面料的克重上到 260g/㎡,组织用的是紧密纺的斜纹结构,比常规平纹更抗磨。这个克重在春秋两季刚好,车间里不穿外套也不冷,热处理车间稍微嫌厚,所以热处理班组单独做了一批薄一档的同款。
加固做在三个位置:肘部加一层同色布,用双针菱形缝固定;前襟下摆加一段耐磨条,抵住工作台的边角;插袋底部加打枣,防止放卡尺和扳手把袋口扯开。加固布用的是同缸号面料,色差控制在看不出来的程度。
左胸标识用平绣,位置在距肩线约 9cm、距门襟 6cm处,字高 2.5cm。机加车间的标识不需要太大,因为工人之间识别靠的是工号和班组,单位标识更多是对外的形象。绣线的颜色选了浅灰白,在中灰底上对比度适中,不会像纯白那样在油污环境里很快发灰。
右胸的工号位做的是可替换设计,用一块 4cm高的魔术贴底座,配上绣好的号码条。这样人员流动时只需要换号码条,不用整件重做。号码条的高度 2cm,宽度按两位数和三位数分两种规格,避免数字多的挤在一起。
后背不印大标识,只在上背中央印一行小字,宽度 12cm,内容是车间名。后背留白是刻意的:机加工位的工人经常背对通道作业,后背印大片图案在实际使用中容易被铁屑和油污糊住,反而显得脏。
打样确认时专门做了一次油污测试。把绣标样片和丝印样片各蘸一次切削油,静置一天之后擦拭,看线色有没有被油浸透变色。结果是平绣的耐油性明显好于丝印,这也是后背小字最终改用丝印但加了一道固色处理的原因。

机加工的工作服,版型的第一原则是"不挂住"。袖口用罗纹收紧,紧贴手腕但不勒,袖口外侧不设任何装饰性的开衩或者飘带;下摆用松紧加抽绳,抽绳藏在管内,不外露。这些处理看着保守,实际是车间安全的基本要求。
袖窿比常规夹克深 1.5cm。车工要频繁伸手进卡盘区域对刀,铣工要跨过工作台取件,腋下如果留量不够,抬臂时整件工作服会往上跑,下摆离开腰部,铁屑就容易从下摆进去。加深袖窿之后,抬臂时工作服跟着走但不翻起来。
尺码从 S到 4XL。机加车间的体型分布偏两头,年轻的操作工偏瘦,老师傅和装配钳工偏壮。2XL以上单独加放,胸围加 5cm,袖长加 2cm,同时把袖口罗纹的周长放大,避免手腕处勒出印子。
试穿在车间做的,找不同工位的人穿着试,重点看四个动作:伸手对刀、弯腰取件、跨步走位、抬臂装夹。跨步这个动作容易被忽略,实际上工作服下摆如果太短,跨步时会绷住大腿,一天下来很累。
面料进厂先做三项检验:克重、密度、色差。260g/㎡是下限,实测低于这个数的整批退回,因为克重不足直接影响耐磨寿命。密度用放大镜看经纬纱的排列,稀疏的面料在铁屑摩擦下很快起毛。
首件确认看的是加固位置和绣标。肘部的加固布要完全覆盖肘关节的活动范围,位置偏上或者偏下都起不到作用;绣标看字高、位置、线色,还要看背面有没有多余的线头,线头多会在洗涤时缠成一团。
批量生产时每批抽检一件,重点看缝制强度和拉链顺滑度。拉链是机加车间最容易出问题的部件,铁屑卡进齿牙之后拉不动,所以这一批用的是带防尘护片的拉链,护片压住齿牙两侧,减少铁屑进入。
分码打包按"车间 +尺码"分装,袋外贴标签。工号条单独装一个小袋,和成衣放在一起,到货之后由车间自己贴,避免发错人。整批节奏排三周:打样确认一周,裁剪缝制一周,绣标整烫分拣一周。

穿了半年之后回看,磨损最集中的位置是右前襟下摆、左右肘部和插袋口,和预期的完全一致。这三处正好是加固的位置,加固布磨薄了。底布还是完整的,说明加固的设计起了作用。
袖口的罗纹是第二个观察点。车工每天要洗手十几次,袖口反复沾水又干,普通罗纹容易失去弹性。这一批用的是双层罗纹,半年之后弹性还在,没有出现松垮成喇叭口的情况。
油污清洗方面,车间是集中送洗,用工业洗涤剂。洗过之后灰色整体变浅了一点,但没有出现斑块状的发白。员工反馈中提得最多的是口袋,希望再加一个贴袋放手机,现在的插袋放手机容易滑出来。这条建议记进了下一版的修改清单。
先用吸油纸或者干布吸掉浮油,再用中性洗涤剂温水浸泡,不要用汽油或者强溶剂,会伤纤维和颜色。油污重的部位可以局部刷洗,洗完自然晾干。
加固布只加在肘部和下摆,面积控制在必要范围内,透气影响很小。加固布选同缸号同组织的面料,手感和主体基本一致。
可以,绣死的整体感更好,成本也低。但人员流动时无法更换,只能整件重做,所以流动性大的车间建议用可替换的魔术贴方案。
可以穿,但建议做薄一档。热处理环境温度高,260g的克重偏厚,换成 220g左右的同款更合适,加固位置保持不变。
百件级起做比较合适。加固工序多、绣标和工号条都要单独排产,量太少单件成本下不来。
可以,工号条单独排产,几个也能做。补单时报上原来的号码规格和字体,避免新旧两批的号码条尺寸不一致。

机械加工类客户,常规做法是先寄面料小样做油污和磨损测试,确认之后按车间分批量体;首批之后工号条和常用尺码可以留底,补单时直接调用。

微信扫码 · 当天报价发款式 / 数量 / 颜色
厂家 1 对 1 出方案