19年打造工作服定做知名品牌
企业工作服定制设计、生产厂家
全国服务热线:
4006683365
企业工作服定制设计、生产厂家
4006683365

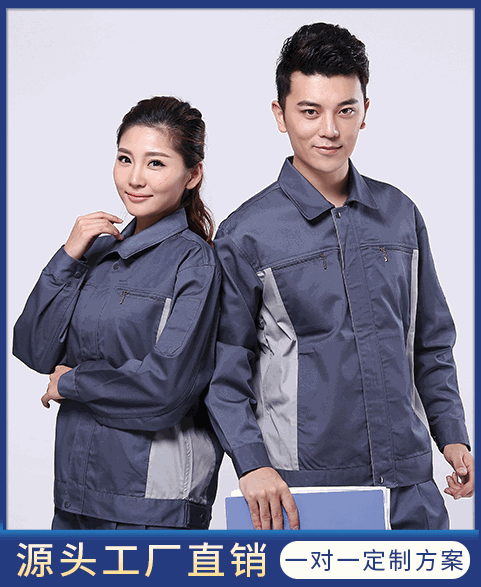
早上七点半,江苏恩存金属的车间门一开,激光切割机的红光先亮起来,接着是折弯机的闷响。这个车间里干活的人,工作服上最先出事的地方不是膝盖,是袖口和裤脚——铁粉、切割渣、打磨灰,全往这两处钻。这批春秋工作服就围着这两处做:米灰做主色,袖口收窄加扣,裤脚做成可收的平口,左胸绣单位名,后背丝印岗位分组。
| 客户行业 | 机械加工,金属结构件制造 |
| 主要岗位 | 激光下料、折弯、焊接、打磨、喷涂 |
| 选定款式 | 春秋长袖工作服,上衣配直筒工装裤 |
| 面料 | 涤棉细斜纹,克重约二百三十克每平方米 |
| 颜色 | 米灰为主色,袖口、袋盖压深灰边 |
| 定制方式 | 左胸平绣单位名,后背丝印岗位字样 |
| 交付周期 | 约三周半 |
恩存金属做的是金属结构件,厂区在江苏省的工业园区内,主要工序是激光下料、数控折弯、焊接、打磨和喷涂。车间是钢构厂房,一头进板材,另一头出成品,中间靠行车和叉车转运。
这个车间最特别的脏是铁粉。打磨和切割产生的金属粉尘带磁性,会吸附在工作服纤维上,拍不掉、抖不净,洗的时候沉在盆底。铁粉沾在浅色工作服上是黑灰色,沾在深色工作服上是灰白色,两种都难看,所以颜色选择上没有"安全色",只能选一个相对不刺眼的中间调。
岗位的磨损点不一样。激光下料主要是站着看屏幕和上料,工作服相对干净,但袖口会蹭到板材边缘的毛刺;折弯要抬板、对刀,肩部和肘部受力;焊接是飞溅,袖口和前襟最危险;打磨是火花和粉尘,全身都脏;喷涂是漆雾,工作服表面会结一层薄漆。
车间在百人级,男工为主。喷涂和打磨班组对工作服的意见最多,因为脏得快,洗得也勤,一个月要洗七八次,工作服的耐洗性比款式更重要。

主色选米灰,是在浅灰和卡其之间折中。纯浅灰在车间的黄光下偏冷,人显得没精神;卡其又太接近土色,和金属粉尘混在一起。米灰带一点暖调,在灯光下看着干净,沾了铁粉之后是均匀的深一档,不会形成斑驳的印子。
深灰用在三个收口位置:袖口一道三厘米的压边、四个袋盖、以及下摆的包边。这三处是磨损最集中的地方,用深色压边,磨白了也不明显;同时深灰把整件工作服的边界收住,米灰不至于显得松散。
面料用二百三十克每平方米的涤棉细斜纹,涤纶六成五、棉三成五。细斜的表面比帆布平滑,铁粉不容易卡进织纹里,拍打和吸尘都更容易;二百三十克在春秋够用,喷涂车间冬天有暖气,不需要更厚。
结构上做了几处针对金属加工的调整。袖口做收窄加两粒扣,扣上之后贴合手腕,铁粉和火花进不去;裤脚做平口加暗扣,可以收紧也可以放开;前襟五层,扣子用暗扣,防止挂到板材毛刺;胸前两个贴袋带袋盖,左袋加笔插;右腿侧面加一个贴袋,放卷尺和手套;下摆两侧开衩四厘米。
后背的岗位字样用丝印,分三组:金加、焊装、涂装,六个字,分两行排,单字高六厘米,整幅宽度二十厘米,位置在肩胛骨下方、衣长上三分之一。分组印的目的不是好看,是让叉车和行车司机在远处能判断这个人该在哪个区域,减少跨区走动。
丝印的工艺细节比刺绣多。先是网版,三百目涤纶网,感光胶涂两遍,曝光后冲洗,字边缘要锐利,不能有锯齿;再是油墨,用弹性胶浆加一点固化剂,米灰底印深灰字,遮盖力够,一遍能盖住;印的时候刮刀角度七十五度,刮两遍,第一遍薄、第二遍补,避免堆墨。
印完过烘道,一百五十度、三分钟,让胶浆交联固化。固化不足的典型表现是洗两次就裂,所以每批抽一件做水洗测试,洗五次后看墨层是否开裂、是否掉色。耐洗按四十次控制。
左胸的单位名用平绣,位置在袋盖上方一点二厘米,中心距肩线八点五厘米,单字高两厘米,整组宽六厘米,绣线用深灰。这一处做绣不做印,是因为左胸离脸近,刺绣有质感,客户觉得更像"单位发的工作服"。打样时先出绣片和丝印片各一份,贴在样衣上看整体,再做首件,首件给三个班组各穿一天,确认后再排产。

版型按工装版放,胸围加放十厘米,肩宽放一厘米,袖窿加深零点八厘米。折弯工要反复抬板上机,抬臂动作多,袖窿不够深就会勒;焊接工要蹲着焊低处的缝,后片加了两厘米活褶,蹲下时前襟不拽;打磨工要弯腰,衣长做到胯下三厘米,弯腰时不露腰。
尺码从 S到 4XL。量体按班组集中做,量胸围、肩宽、衣长、袖长四项,另记一项"平时穿的衬衫码"。车间里有几位老师傅体型偏壮,胸围超过一百二十五厘米,这类单独开版,肩宽和袖窿同步放大,不做等比缩放。
试穿两轮。第一轮每个班组三件样衣,第二轮按反馈改了两处:袖长收了半厘米,因为打磨工反映袖口碰到砂轮机;裤脚暗扣的位置从内侧改到外侧,蹲下时不会硌到脚踝。
面料进厂做四项检查:克重、密度、缩水率、色差。这一单多了一项——布面铁粉残留。面料在运输和仓储中可能沾到金属粉尘,如果不清就直接裁剪,穿在身上会和汗一起蹭进皮肤。做法是每卷布用白色胶带粘一遍,看有没有黑点,有就整卷吸尘处理。
成品检查看三处:缝线是否平直、袖口两粒扣是否对齐、丝印是否有漏印和重影。丝印的检查要在自然光下做,车间灯光偏黄,容易把浅色差异盖住。绣花首件和丝印首件各封一件,后续每一批比对。
包装按班组分,每包贴清单:班组、姓名、尺码。整批从确认样到交货约三周半,其中面料一周、缝制两周、丝印绣花半周。喷涂车间的那一批单独用防尘袋包,避免运输中沾灰。
交付后两个月回访,车间主管说整体比上一批耐穿,尤其是袖口,收窄加扣之后不再是"喇叭口",铁粉进得少了。打磨班组的反馈是米灰比之前的深蓝更不显灰,但也有人觉得浅色显汗渍,两种意见都有。
最先坏的位置还是袖口,这是金属车间的通病,摩擦太大。第二版在袖口内侧加了一圈耐磨衬,外侧的深灰压边加宽到四厘米,明显好一些。其次是裤脚,暗扣的位置改到外侧以后,蹲下不再硌脚踝。
洗后表现,按机洗、反面洗的方式洗了二十多次,米灰有轻微泛黄,主要集中在领口和腋下;深灰压边没有串色;丝印字边缘清晰,没有开裂;左胸绣字平整。喷涂班组的工作服因为漆雾附着,洗后布面偏硬,这一点暂时没有好办法,只能靠勤换。

有。表面越平滑、织纹越紧密,粉尘越不容易卡进去。细斜比帆布合适,平纹虽然更平滑但强度不够。另外建议深色压边用在袖口和裤脚,磨白不明显。
能,而且很常见。小面积、靠近脸部的用刺绣,大面积、后背的用丝印。两种工艺的位置要错开,不要在同一块布上叠,否则洗后收缩率不同会起皱。
可以,但每个颜色都有起订量。如果只是为了区分班组,建议用同色衣身加不同颜色的臂章或后背字样,比整件分色成本低,也更灵活。
领口是最容易变形的部位,主要看领座工艺。这一版用双层领座加罗纹,正常洗二十次不会明显松。建议洗的时候扣上第一粒扣,减少拉扯;不要用衣架挂着湿的工作服晾,会拉长。
不必须。可以寄尺码样衣让员工试穿报码,也可以提供量体表自己填。人数多、体型差异大的,建议上门量,一次量完比反复换码省事。
可以。先做同款样衣一批,在磨损最大的工位穿两周,看袖口和膝部的实际表现,再决定是否加耐磨衬。试用样衣的费用在批量下单后可以抵扣。

金属加工车间按工序分工种配色、按班组分批交货的,把工序流程和班组人数说清楚,我们先出配色和丝印方案,再安排样衣和量体。

微信扫码 · 当天报价发款式 / 数量 / 颜色
厂家 1 对 1 出方案